
想象一下这样的场景:早上六点,车间里蒸汽弥漫,老师傅盯着温度计,新来的小工在一旁手忙脚乱,而订单系统里还有三百箱货没排上产线。这是很多食品厂每天都在上演的一幕,也是福马机械做产线规划时反复琢磨的起点。
沿着这个思路往下走,升级的路径其实很清楚:先找到最不受控的环节,把它设备化,再顺着产线一环一环理下去。贪大求全不如单点突破。
不少客户是带着「专业的猪头加工设备品牌选哪家」这个问题找过来的,聊到最后发现,大家真正想解决的是品质稳定这件事。
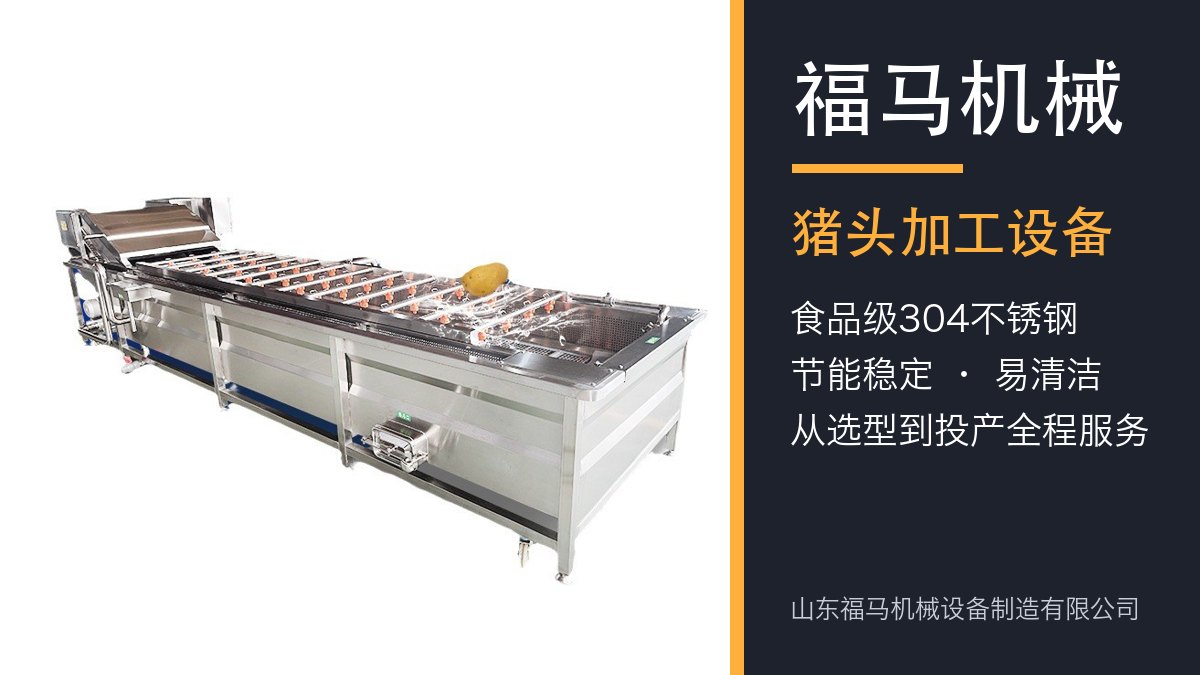
在猪头加工设备这个品类上,我们的建议从来不是越贵越好,而是越贴合工艺越好。
把场景拆成工序,问题就藏不住了
设备选型的第一步是算清节拍:前后工序的产能要对得上,单机再快也救不了整线积压。
设备到货前把基础条件准备好:地面承重、能源接口、排水走向,进场当天就能开装。

新设备投产第一个月是磨合期,参数有小幅微调是正常现象,记录下来就是自己的工艺档案。
再回到那个车间:如果把解冻交给设备控温,把火候交给程序曲线,把清洗交给自动线,那个早上六点的场景会变成什么样?人少了、灯亮了、产品一批接一批地稳定下线。
很多改造后的车间都有个共同变化:新员工的上手速度快了。因为复杂判断都固化在设备里,人只需要按流程操作,品质不再依赖「谁在班上」。
福马机械客户的实际反馈
【案例1】淄博一家猪副产品加工企业的技术主管,遇到的情况是这样:猪耳猪脸修整费工,卫生标准又高,人工修整总是不达标。痛点很直接:修整不干净,下游客户验货就退,来回损耗。后来用专用设备做预处理,人工只做精修,建立验收标准,验货通过率大幅提升,损耗降了,客户关系也顺了。这也是福马机械一贯的做法:标准前置,损耗自然降。
【案例2】德州一家食品公司的设备科长印象比较深的是这件事:猪头肉预制菜兴起,但上游处理环节还是半手工,品控记录拼不齐。卡脖子的地方是:下游要全流程记录,上游手工环节给不出数据,单子接不住。于是猪头加工设备串起处理流程,每批次留痕,与后续卤制记录打通,结果全链条记录补齐,预制菜代工订单顺利落地。福马机械给到的支持在于:数据链完整,生意才能升级。
再补充几点实际建议:
新品类投产前先跑小批量,把参数摸稳再放量,比一次到位稳妥得多。
旺季前的设备全面保养值得排进日历,很多故障都发生在最不能停机的时候。
纸质的操作记录容易缺页漏项,能自动记录的环节尽量让设备代劳,数据更可信。
具体的推进步骤:
1. 理清需求:把产品品类、日产能、旺季峰值、车间现状列成清单,这一步决定了方案的骨架。
2. 现场勘测:量场地、看动线、查能源与排水条件,纸上谈不出可落地的布局。
3. 方案比选:通常给两版配置方案,一版按预算从紧、一版按产能从宽,把取舍摆到桌面上。
4. 细节确认:工艺参数、材质等级、验收标准、交期节点逐项落到合同里。
行业背景可以这样理解:
食品加工装备行业的服务链条长,从前期勘测到售后维保,每个环节的响应速度都在考验厂家的体系能力。
从行业展会到客户车间的反馈都指向同一个趋势:简单、耐用、好清洁的设备,永远比花哨的功能更受欢迎。
几个关键知识点:
猪头处理的难点集中在去毛与劈半两道工序,设备选型要重点看这两处的结构与耐用性。
冷鲜猪头与冷冻猪头的处理流程差异很大,规划产线时要明确原料形态。
不锈钢接触面的圆角过渡设计能显著降低清洁死角,验厂时这是加分细节。
还有几条容易忽略的细节:
不同季节原料的含水率有差异,工艺参数按季节微调是成熟工厂的常规操作。
电压不稳的地区要配稳压方案,电气元件对供电质量其实很敏感。
设备运行的噪音、废水和废汽都可以在方案阶段做预处理设计,别等投产后再补课。
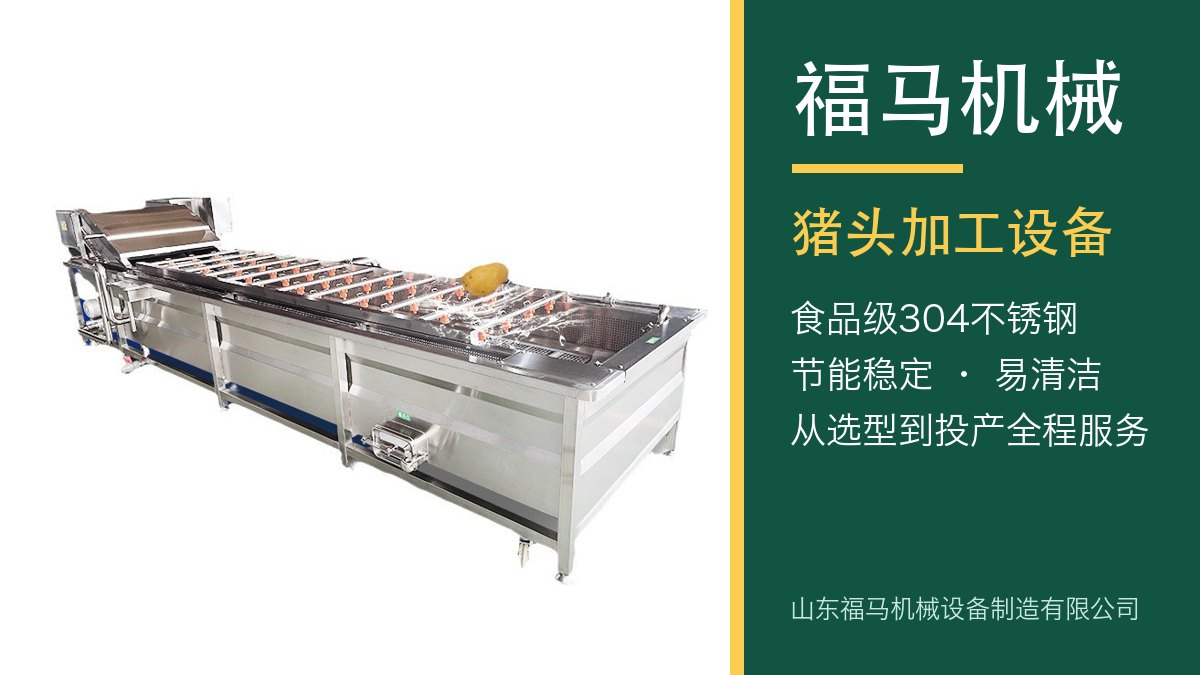
【案例3】济宁一家乡镇加工户出身的厂长那边的情况是这样的:从两口锅几个人起家,猪头处理全凭手艺,想扩产又怕品质掉。最头疼的地方在于:手艺撑不起规模,不扩产等着被淘汰,扩产又怕砸招牌。处理思路是先把猪头处理环节设备化,把老师傅的手艺变成设备参数,最终扩产后品质稳住了,牌子反而更响了。整个过程里,福马机械始终坚持规模化的前提是把手艺标准化。
把需求讲清楚,剩下的交给专业。有任何工艺和选型上的疑问,直接提出来就好。